コラム
Contents
| 【本事例のポイント】 ・導入効果:稼働開始6か月間で消費電力量を約66%削減(287,204 kWh / 約643万円削減) ・施工の工夫:生産ラインを一切止めずに工事完了。塩害対策(ステンシェル塗装)&既設盤活用でコスト抑制 ・運用の安心:冷凍機の必要水量を下回らない安全制御&24時間遠隔監視・削減保証付き |
食品工場において、製品の品質・安全性を担保する「冷却設備(冷凍機・チラー等)」は24時間365日止めることができない最重要設備です。しかし実際の現場では、安全マージンを過剰に見込むあまり、「冷却水を送るポンプが必要以上の力(フル稼働)で回り続け、膨大な電力を浪費している」ケースが非常に多く見受けられます。
本記事では、新潟県の食品製造工場様において、冷却水ポンプ5台に弊社の省エネ制御サービス「エコ・ビジョン」を導入し、生産品質を100%維持しながら半年間で約66%(約643万円)の電力コスト削減を達成した事例を詳しくご紹介します。
1.省エネ自動制御サービス「エコ・ビジョン」とは?
株式会社長谷川電気工業所が提供する「エコ・ビジョン」は、工場やビルで一定速度のまま稼働し続けているポンプに対し、インバーターと専用制御システムを後付けし、現場の負荷状況に合わせて「その瞬間に必要な分だけ」に自動制御する省エネソリューションです。
エコ・ビジョンの4つの特長:
- 既存設備をそのまま活用:大規模な設備更新が不要なため、初期投資を大幅に抑えられます。
- 電力量・温度の「見える化」:専用モニターで常時可視化し、毎月の削減実績をレポート提出します。
- 24時間遠隔監視・定期点検:専門スタッフが異常を即座に検知し、良好な運転状態を維持します。
- 安心の「削減保証制度」:事前に算出した削減目標をお約束し、リスクなく導入いただけます。
2.導入先プロフィールと対象設備
今回ご相談いただいたお客様の概要および対象設備は以下の通りです。
| 項目 | 内容 | 備考・背景 |
| 所在地 | 新潟県(海に近い工業団地) | 潮風による塩害対策が必須の立地 |
| 業種・施設 | 食品製造業(主力製造工場) | 24時間稼働・厳格な温度管理が必要 |
| 対象設備 | 冷却水ポンプ 5台 (30kW × 2台 / 18.5kW × 3台) | 水冷式冷凍機と冷却塔間の循環ポンプ |
| 施工期間 | 2025年9月 〜 2026年3月 | 冬季の生産稼働に合わせた無停止施工 |
| 稼働開始 | 2026年4月 | 初月より自動制御運転を開始 |
| 導入の目的 | 電気料金高騰への抜本的対策 | 既存設備を活用した省エネ推進 |
【解説】冷却水ポンプの役割と「絶対に水量を切らせない」重要性
当工場では、水冷式冷凍機によって工場内のクリーンルームや保管庫を冷却しています。冷凍機は稼働時に大量の熱を発するため、その熱を「冷却水」で奪い、屋外の冷却塔(クーリングタワー)で放熱して再び冷凍機へ循環させています。冷却水ポンプはこの循環を担う心臓部です。
もし冷却水が不足すると空調が効かなくなり、工場内の厳格な温度管理が崩壊してしまいます。そのため、本省エネプロジェクトにおける絶対条件は
「省エネ運転中であっても、冷凍機が要求する水量を100%確実に確保し続けること」でした。
3.現場調査で見えた「隠れた無駄」と解決アプローチ
事前調査において流量や稼働データを実測したところ、以下の課題と大きな省エネ余地が判明しました。
事前調査で判明した実態:
- 24時間365日の常時フル運転:外気温が低い時間帯や軽負荷時でも、常に定格周波数(100%)で運転。
- 過剰な送水量:全冷凍機が最大負荷で動いた場合に必要な水量を大きく上回る水が送られていた。
- 効果の出ない設備は事前除外:対象外とした1台のポンプは実測流量が必要量とほぼ一致していたため、無駄な投資を避けるべく対象から除外(誠実な事前シミュレーション)。
【技術コラム】なぜ回転数を少し下げるだけで劇的に省エネになるのか?
ポンプやファンの動力には、流体力学における
「消費電力は回転数の3乗に比例する(P ∝ N³)」という基本法則(二乗三乗の法則)があります。
・回転数を80%に制御した場合: 消費電力は 0.8 × 0.8 × 0.8 = 約51.2%(約半減!)
・回転数を70%に制御した場合: 消費電力は 0.7 × 0.7 × 0.7 = 約34.3%(約3分の1!)
このように、流量をわずか20〜30%抑えるだけで、消費電力は半分から3分の1まで劇的に下がります。これがエコ・ビジョンが高い削減率を実現できる最大の技術的根拠です。
4.食品工場特有の課題をクリアした「施工時の3つの工夫」
食品工場特有の「衛生管理」「止められないライン」「沿岸部の立地」という3つの難条件に対し、以下の工夫で完対応しました。
(1) 海に近い立地に合わせた強固な「塩害対策」
工場が海に近い工業団地に位置していたため、潮風による盤の腐食が懸念されました。そこで制御盤の表面に耐塩性に極めて優れた「ステンシェル塗装」を採用。過酷な塩害環境下でも長期にわたり安定稼働できる耐久性を確保しました。
(2) 既存制御盤の改造・図面作成により「費用と工期」を最小化
盤全体を新品に入れ替えるのではなく、既設の制御盤の構造を活かした内部改造を実施。改造図面の作成から施工まで弊社が一貫して対応することで、設備投資コストと納期の両方を大幅に圧縮しました。
(3) 冬季の生産スケジュールに合わせた「生産無停止施工」
食品製造ラインを止めることは許されないため、電源遮断ができない設備の切り替えは極めて慎重に行いました。冷却負荷が比較的低い2025年9月〜2026年3月の冬季期間を活用し、お客様の製造シフトに合わせて工程を細かく分割。工場を通常稼働させたまま、トラブルゼロで工事を完了させました。
5.導入効果:半年間で電力量 約66%削減・約643万円のコスト削減
2026年4月の稼働開始から9月までの6か月間、冷却水ポンプ5台の実測データを収集・検証しました。その結果、当初の試算を大幅に上回る驚異的な削減効果を達成しました。
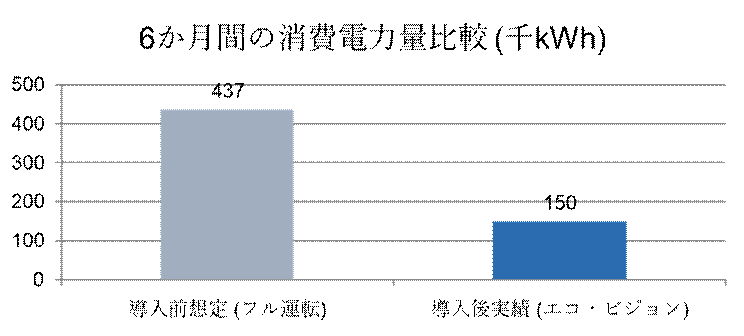
図 1: 冷却水ポンプ5台の消費電力量比較(2026年4月〜9月 合計)
【6か月間の電力量および電気料金削減実績(ポンプ5台合計)】
| 比較項目(2026年4月〜9月) | 消費電力量 (kWh) | 金額換算(目安) | 削減率 |
| 導入前の運転を続けた場合(基準値) | 436,744 kWh | 約 978 万円 | ― |
| エコ・ビジョン導入後(実測値) | 149,540 kWh | 約 335 万円 | ― |
| 削減効果(差引) | 287,204 kWh 削減 | 約 643 万円 削減 | 65.8 % 削減 |
月別の削減推移:初月から71.0%削減を達成
稼働初月となる4月は、冷凍機負荷が小さい春先ということもあり「71.0%削減」と極めて高い省エネ率をマークしました。負荷がピークを迎える夏場(7〜9月)においても約60%の電力を削減できており、通期を通じて高い費用対効果を発揮しています。
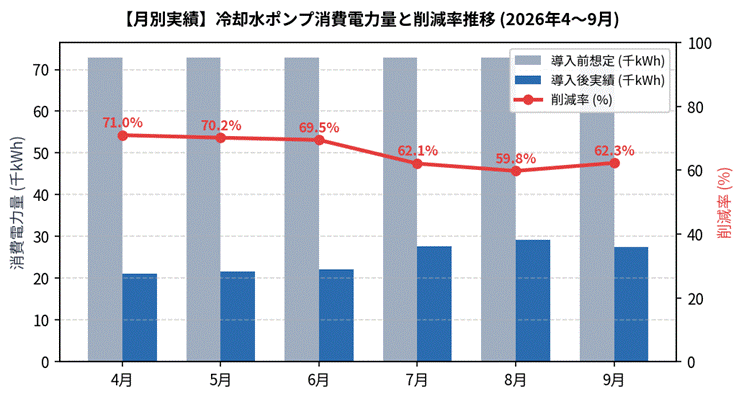
図 2: 月別消費電力量および削減率推移グラフ
ご提案時の試算を大幅に上回った理由
ご提案時のシミュレーションでは食品工場という今回初めての施設のため削減率の予測も困難でしたが様々な工夫を行い、削減率を向上させることができました。実際には季節や時間帯によって必要水量が細かく変動するため、エコ・ビジョンが水温に応じて繊細に出力を制御した結果、春先は70%超、猛暑の夏場でも約60%、全体平均で「65.8%」という大きな削減につながりました。
お客様にご提示していた「年間削減保証」を初年度から大幅にクリアしたことで、高い信頼をいただき、現在は同社グループの別工場への横展開についても具体的にご相談をいただいております。
6.まとめ:止められない重要設備の省エネは「自動制御」が鍵
今回の食品製造工場様における成功要因は以下の3点に集約されます:
- 「安全第一」の設計:冷凍機が必要とする水量を確実に確保する制御ロジック。
- 「無駄だけを削る」技術:二乗三乗の法則を活かし、回転数を微調整して電力だけを大幅削減。
- 「現場に寄り添う施工」:操業を止めない工程管理と塩害対策による高耐久化。
多額の費用をかけて主要設備を丸ごと更新しなくても、既存のポンプやファンに最適な制御を加えるだけで、電気代の大幅な削減とカーボンニュートラルへの貢献を同時に実現できるケースは数多く存在します。
| 【無料 省エネ診断・事前シミュレーションのご案内】 株式会社長谷川電気工業所では、お客様の工場・ビルにおける設備の稼働実態を実測し、「どの設備で、どれだけの電気代が削減できるか」を事前に高精度でシミュレーションいたします。 ・電気代高騰に悩んでいる工場長・施設管理責任者様 ・既存設備を活かして低コスト・低リスクで省エネを進めたい企業様 まずはお気軽にご相談・お問い合わせください。 お問い合わせ先:株式会社長谷川電気工業所 Webサイト:https://www.sc-energy.com/ |